想知道高强钢板Q550D高强板厂家 好产品放心购产品的独特魅力吗?视频里的产品介绍,比文字更有说服力,一看便知!
以下是:浙江舟山高强钢板Q550D高强板厂家 好产品放心购的图文介绍
【多麦金属】高锰耐磨耐候钢板生产厂家(舟山市分公司)
【多麦金属】高锰耐磨耐候钢板生产厂家(舟山市分公司)是一家致力于 浙江舟山本地Q460E钢板 、浙江舟山本地Q460C高强板厂家 的研发、生产、销售于一体的综合性多元化公司。在生产和销售中以质量保证为前提,以客户满意为基础。赢得了广大客户的一致好评与认可。


Q460C高强钢板的焊接工用氩气/ 二氧化碳精混合气体保护焊进行打底焊接,采用氩气/ 二氧化碳混合气体保护焊进行填充、浙江舟山本地盖面焊接,按照下列步骤进行操作:(I)焊接工艺参数的确定:焊接时采用较小的线能量,宜不超过12kJ/cm,设定气体流量、浙江舟山本地焊接速度;(2)焊前准备:a)制备坡口,对焊件待焊接区以及近焊缝区母材进行清理,确保无影响焊接质量的外部因素;b)将需要焊接的母材进行对口拼装点固,应确保母材焊接区及近焊缝区无影响焊接质量的缺陷;c)对口点固焊所使用的焊丝、浙江舟山本地焊接工艺与氩气/ 二氧化碳混合气体打底焊相同;d)焊丝干伸长度为15~20mm ;(3)装配定位焊接要求:定位焊所使用的焊接材料应与焊接同类型的材料相同,定位焊焊缝长度一般不小于40mm,焊缝厚度不宜超过焊缝设计厚度的2/3 ;](4)氩气/ 二氧化碳混合气体保护焊打底焊接,打底焊焊接参数如下:焊丝选用Φ 1.2mm,型号为ER55-D2,混合气体比例为Ar =CO2 = 85%:15%,气体流量 16 ~20L/min ;当气温低于5°C时,应对待施焊区进行预热,预热温度不低于80°C,预热的加热区应在焊接坡口两侧,宽度应各为焊接施焊处厚度的1.5倍以上,且不小于100mm;焊接电流为140?160A,焊接电弧电压为16?18V,焊接速度为20~22cm/min ;混合气体保护焊打底单道焊缝厚度不大于5_ ;(5)氩气/ 二氧化碳混合气体保护焊填充、浙江舟山本地盖面焊接,焊接参数如下:焊丝选用Φ 1.2mm,型号为ER55-D2,混合气体比例为Ar =CO2 = 85%:15%,气体流量16~20L/min,焊道数为填充一道,盖面一道;焊接电流为200?220A,电弧电压为22?24V,焊接速度为27?29cm/min,线能量不大于12kJ/cm ;填充焊道金属厚度不大于6mm ;盖面焊道宽度不大于16mm ;盖面焊接和填充焊接过程中,焊道的层间温度不应超过220°C~250°C。进一步,所述步骤(4)、浙江舟山本地(5)中,焊接电源选择为松下KR I1-500。再进一步,在所述步骤(4)采用混合气体保护焊进行打底。在所述步骤(5)中,盖面焊接时需进行摆动,摆动幅度不大于10mm。所述步骤(5)中,焊接线能量不大于12kJ/cm。在所述步骤(2)中,制备坡口时,在坡口两侧25_范围内应显露金属光泽。在所述步骤(5)中,焊接层间温度不应超过250°C。本发明的构思为:Q460C钢材的使用可以对产品设计进行优化,减少产品本体重量,减少基础设施施工成本,大大提高经济效益。
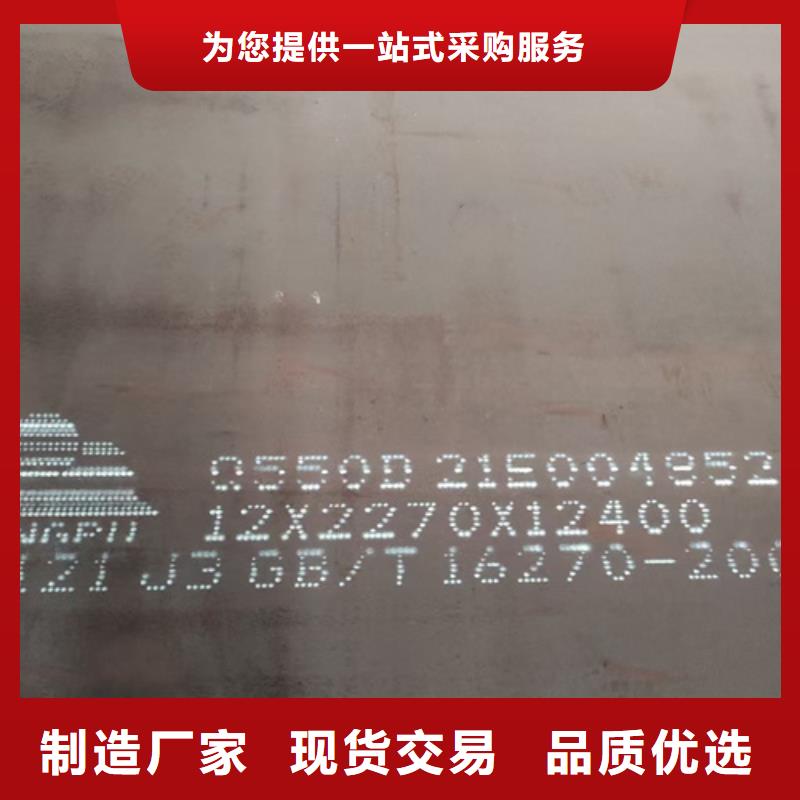


Q420B是一种高强钢板,其代表标准为GB/T 1591-2018。该标准规定了Q420B钢板的化学成分、浙江舟山当地机械性能、浙江舟山当地允许偏差、浙江舟山当地试验方法等指标。根据标准规定,Q420B钢板的化学成分应符合以下要求:碳(C)含量在0.20%-0.22%之间,锰(Mn)含量在1.20%-1.50%之间,硅(Si)含量在0.20%-0.55%之间,磷(P)含量不超过0.030%,硫(S)含量不超过0.025%。同时,标准还对该钢板的拉伸性能、浙江舟山当地冲击韧性、浙江舟山当地伸长率、浙江舟山当地硬度等方面的指标提出了具体要求。Q420B钢板通常用于建筑和机械制造等领域,其具有高强度、浙江舟山当地高韧性和耐腐蚀性等优点。钢板的厚度通常在6mm-100mm,宽度在900mm-4800mm之间,长度在1500mm-25000mm之间。Q420B钢板的出厂状态通常是热轧钢板或热轧钢卷。钢板需要进行热处理以满足标准的要求。热轧后的钢板需要在1050℃-1100℃下进行退火处理,冷却方式为平炉冷却。此外,需要根据实际情况进行切割、浙江舟山当地冲孔、浙江舟山当地铣削、浙江舟山当地焊接等加工处理。总之,Q420B是一种高强度低合金结构钢,适用于各种领域和复杂工况下的使用。


Q690D高强钢板焊接容易出现的问题Q690D 钢合金成分丰富,强度等级高,焊接接头热影响区淬硬倾向大。工艺因素不当时极有可能发生淬性硬裂纹和脆性转变。Q690D 钢的焊接裂纹主要是冷裂纹,冷裂纹指焊接接头冷却到较低温度下(对钢来说在 MS 温度以下)时产生的焊接裂纹。有的冷裂纹会在焊接接头冷却到室温后并在一定时间(几小时、浙江舟山附近几天甚至十几天)才出现,称为延迟裂纹。有资料介绍,焊接接头的淬硬和脆性转变与焊缝熔台线处 800℃冷却到 500℃的时间(即t8/5)有密切的关系, Q690D 钢焊接时必须严格控制t8/5值。亦即不宜采用大线能量焊接,以免由于t8/5过长而降低焊接接头的抗脆断能力③。线能量的计算公式④:q = IU/v式中:I一 焊接电流 AU-电弧电压Vv- 焊接速度 cm/sq一 线能量 J/cm另一方面 t8/5 又不能过于短载,否则易导致产生淬硬冷裂纹。冷裂纹敏感系数指考虑冷裂纹敏感性不仅计入钢材的化学成分,还考虑板厚和焊缝含氢量对裂纹倾向的影响。按日本应用的计算方法,可以求出防止钢材产生焊接裂纹的预热温度这就要通过适当的焊前预热来解决。T℃其公式为⑤:T(℃)=1440PC-392PC =C+Si/30 +Mn/20 +Cu/20+Ni/60+Cr/20+Mo/15+V/10+5B +h/600+H/60(%)式中h为板厚(mm)H为焊接金属中扩散氢含量(mL/100g)